Содержание
Качество чугунной отливки формируется задолго до момента, когда расплавленный металл попадает в литейную форму. На свойства готовой детали влияет совокупность производственных факторов: состав исходных материалов, подготовка расплава, особенности конструкции изделия, условия заполнения формы и характер охлаждения. Даже правильно разработанная геометрия не гарантирует требуемого результата, если отдельные этапы технологического процесса не согласованы между собой.
Поэтому изготовление чугуна для промышленного оборудования начинается с определения назначения будущей детали. Производителю необходимо понимать, какие нагрузки она будет воспринимать, в какой среде эксплуатироваться, предусмотрен ли контакт с другими элементами механизма и какие поверхности потребуют механической обработки. Эти сведения позволяют связать требования к материалу с реальными условиями эксплуатации, а не ограничиваться формальным указанием типа металла.
Подготовка исходных материалов и формирование состава
Первым важным этапом является подбор шихты — исходных материалов, используемых для получения расплава. Их состав и качество непосредственно связаны с возможностью получить чугун с заданными характеристиками. При этом значение имеет не только номинальное соотношение компонентов, но и стабильность исходного сырья, наличие примесей и соблюдение принятой технологии подготовки.
Изменения состава могут отражаться на структуре металла и поведении готовой отливки. Поэтому производственный процесс должен предусматривать контроль используемых материалов и последовательность операций при подготовке плавки. Для заказчика это означает, что требования к материалу необходимо согласовывать заранее. Если деталь должна работать под определенной нагрузкой, обладать износостойкостью или сохранять геометрию в составе оборудования, эти условия следует отразить в техническом задании.
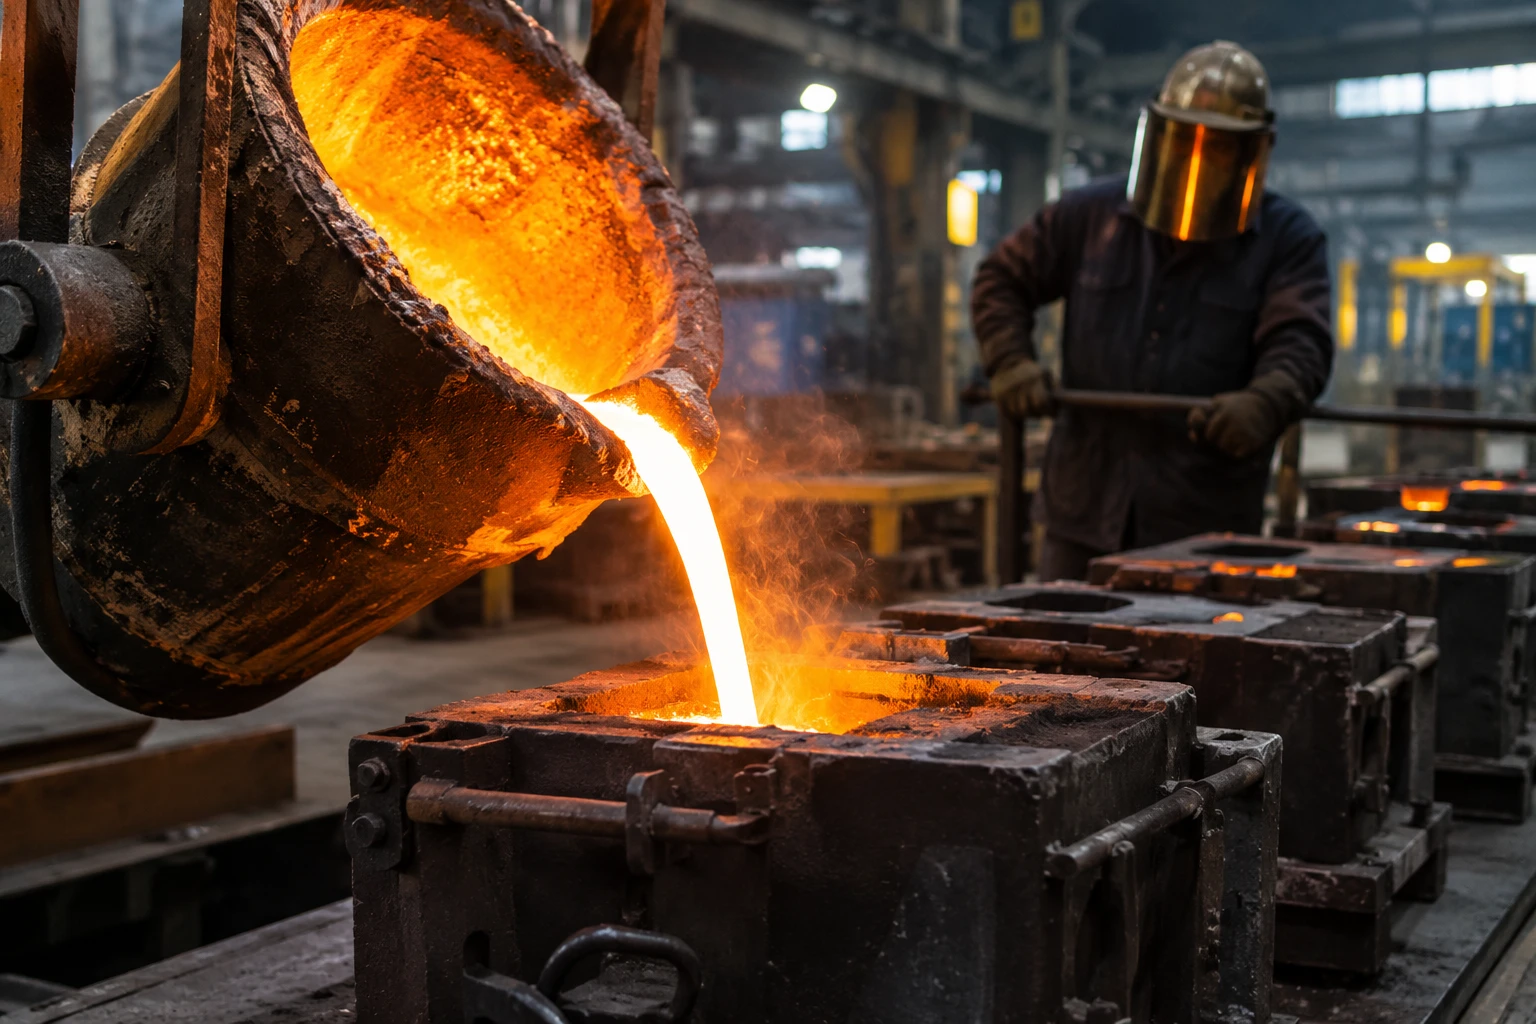
Состояние расплава перед заливкой
После подготовки шихты важную роль играет получение однородного расплава. На этом этапе необходимо обеспечить соблюдение технологического процесса, поскольку состояние металла перед заливкой влияет на дальнейшее формирование структуры отливки. Нарушения последовательности операций, нестабильность состава или недостаточный контроль расплава способны привести к различиям в свойствах изделий, изготовленных по одной документации.
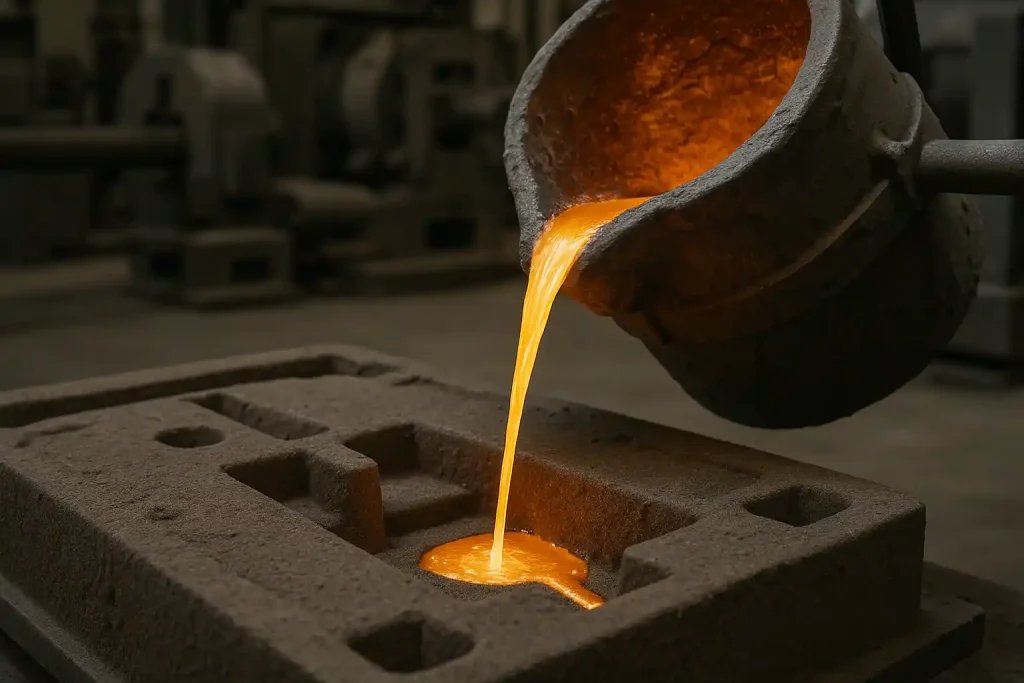
Отдельное внимание уделяется условиям заливки. Металл должен заполнить полость формы с учетом конфигурации изделия и особенностей литниковой системы. Если геометрия детали содержит тонкие участки, разветвленные элементы или сложные внутренние полости, технологическую схему необходимо оценивать с учетом возможности полноценного заполнения формы.
Как конструкция детали влияет на результат литья
Конструктивные особенности изделия непосредственно связаны с условиями затвердевания металла. Резкие переходы толщины, массивные участки рядом с тонкими стенками, локальные скопления металла и сложная конфигурация внутренних полостей могут создавать неодинаковые условия охлаждения. Это усложняет получение стабильной структуры и повышает требования к технологической подготовке.
Поэтому перед запуском заказа целесообразно проверить чертеж совместно с производственным специалистом. Особое внимание уделяют равномерности стенок, сопряжениям отдельных элементов, радиусам переходов и расположению массивных зон. Если конструкция допускает изменение отдельных элементов без ухудшения функциональности, такие решения можно рассмотреть еще до изготовления оснастки.
Конструктивные факторы, требующие предварительной оценки
| Элемент конструкции | Возможная технологическая сложность | Что следует проверить |
|---|---|---|
| Переходы между участками разной толщины | Неодинаковые условия охлаждения и затвердевания | Плавность переходов и возможность рационального изменения геометрии |
| Массивные участки | Локальное скопление металла и усложнение формирования структуры | Расположение массивных зон относительно тонких стенок |
| Тонкие стенки и выступающие элементы | Повышенные требования к заполнению полости формы | Возможность полноценного заполнения всех участков |
| Внутренние полости | Усложнение формообразования и контроля | Конфигурацию полостей и возможность их технологического выполнения |
| Поверхности под механическую обработку | Риск недостаточного припуска или неудобного базирования | Запас материала, расположение баз и доступ инструмента |
Охлаждение и формирование структуры отливки
После заполнения формы начинается процесс охлаждения и затвердевания металла. Он имеет большое значение для формирования структуры чугуна и стабильности геометрии изделия. Различия в толщине стенок и массе отдельных участков приводят к тому, что металл в разных зонах детали может охлаждаться с неодинаковой интенсивностью.
По этой причине конструкцию отливки нельзя рассматривать отдельно от технологической схемы. Если массивные и тонкостенные элементы расположены рядом, производителю необходимо учитывать особенности отвода тепла и возможные последствия неравномерного затвердевания. В зависимости от конфигурации изделия это может влиять на структуру металла, появление внутренних напряжений и стабильность размеров.
Для заказчика важно понимать, что требования к готовой детали должны учитывать не только ее номинальную геометрию, но и условия последующей эксплуатации. Например, для корпусного элемента оборудования могут быть особенно важны стабильность формы и точность монтажных поверхностей, тогда как для другой детали приоритетными окажутся характеристики материала и сопротивление рабочим нагрузкам.
Контроль качества после получения отливки
Контроль готового изделия должен соответствовать его назначению и требованиям технической документации. На первом этапе оценивают внешний вид и состояние поверхности, затем проверяют геометрию и размеры. Если деталь предусматривает дальнейшую механическую обработку, дополнительно важно убедиться, что в соответствующих зонах имеется достаточный припуск.
Не все требования можно подтвердить одним способом проверки. Визуальный осмотр позволяет обнаружить заметные поверхностные дефекты, измерительный контроль — проверить геометрические параметры, а дополнительные методы применяются в случаях, когда они предусмотрены техническим заданием. Критерии приемки необходимо согласовать до начала изготовления, чтобы заказчик и производитель одинаково понимали требования к результату.
Какие сведения заказчику необходимо подготовить
Для корректной технологической подготовки желательно передать производителю комплект актуальной конструкторской документации и описание условий эксплуатации. Если изделие уже используется в оборудовании, полезно указать характер его износа, причины замены и особенности взаимодействия с сопряженными элементами. Это помогает выявить требования, которые не всегда очевидны непосредственно из чертежа.
Особенно важно выделить поверхности, которые будут обрабатываться после литья, обозначить критические размеры и определить требования к готовой детали. Если для отдельных участков существуют ограничения по состоянию поверхности или геометрии, их также следует зафиксировать в документации.
Практический вывод. Перед запуском заказа необходимо согласовать назначение детали, требования к материалу, конструктивные особенности, припуски на механическую обработку и критерии приемки. Чем точнее эти сведения определены до начала производства, тем проще выбрать технологический маршрут и снизить риск несоответствия готовой отливки условиям эксплуатации.